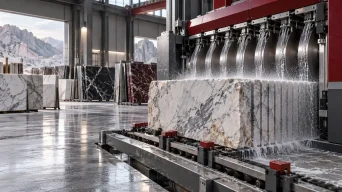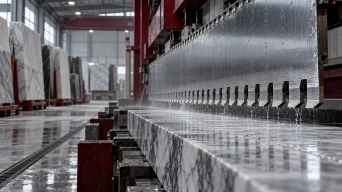
در کارخانه سنگبری، توقف دستگاه میتواند برنامه تولید و تحویل سفارش را تحت تأثیر قرار دهد. بخشی از توقفها با بازرسی منظم و ثبت وضعیت تجهیزات قابل پیشگیری یا دستکم زودتر شناسایی هستند. نگهداری تیغه، سگمنت و سیستم خنککاری باید متناسب با نوع دستگاه و شرایط خط انجام شود. یک برنامه ساده اما مستمر، اطلاعات مفیدی برای تصمیمگیری درباره تعویض ابزار و تأمین قطعات فراهم میکند.
بازرسی تیغه و سگمنتها
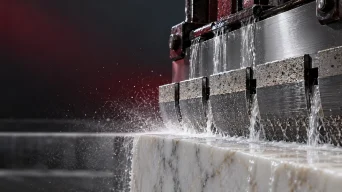
پیش از شروع کار و در بازههای برنامهریزیشده، وضعیت تیغه و سگمنتها را بررسی کنید. به تغییر شکل، آسیب ظاهری، لقشدن یا الگوی سایش غیرعادی توجه داشته باشید. مشاهده تغییر در کیفیت برش یا افزایش صدای غیرمعمول دستگاه نیز میتواند علامتی برای بررسی تجهیزات باشد. در صورت مشاهده ایراد، دستگاه را طبق دستورالعمل ایمنی کارخانه متوقف و وضعیت را به مسئول فنی گزارش کنید.
برای مقایسه، بهتر است نتیجه بازرسی در هر نوبت ثبت شود. نوشتن تاریخ نصب، نوع سنگ، مدل تیغه و سگمنت و زمان کارکرد، بررسی عمر ابزار را آسانتر میکند. دادههای ثبتشده کمک میکنند تصمیم تعویض بر اساس شرایط واقعی کارخانه باشد، نه صرفاً حدس یا فاصله زمانی ثابت.
سیستم آبخنککاری را بررسی کنید
جریان آب در ناحیه برش به کنترل دما و خارجکردن ذرات کمک میکند. اگر مسیر آب مسدود یا جریان نامناسب باشد، شرایط برش با حالت مورد انتظار تفاوت خواهد داشت. به همین دلیل، مخزن، پمپ، نازلها و مسیر عبور آب باید در برنامه نگهداری قرار گیرند. هرگونه تغییر در فشار یا توزیع آب را بررسی کنید و گرفتگی را بهموقع برطرف کنید.
کیفیت برش را نیز در کنار وضعیت آب ارزیابی کنید. اگر سطح برش تغییر کرده یا ابزار زودتر از انتظار فرسوده میشود، تنها تعویض سگمنت کافی نیست؛ شرایط خنککاری و تنظیم دستگاه را هم بررسی کنید. بسته به کارخانه، کنترل روزانه یا در ابتدای هر شیفت میتواند کمک کند مشکلات زودتر دیده شوند.
سازگاری ابزار با دستگاه و سنگ
استفاده از تیغه و سگمنت متناسب با دستگاه اهمیت دارد. ضخامت تیغه، هندسه سگمنت، ابعاد و نوع سنگ باید هماهنگ باشند. اگر کارخانه نوع سنگ را تغییر میدهد، لازم است عملکرد ابزار دوباره ارزیابی شود؛ زیرا سنگهای سخت، نرم، متخلخل یا ساینده بار یکسانی به تجهیزات وارد نمیکنند.
همچنین هنگام تعویض خانواده محصول، مشخصات نصب و ابعاد را کنترل کنید. محصولی که در یک خط نتیجه خوبی داشته ممکن است در دستگاه یا سنگ دیگر همان بازدهی را نداشته باشد. ثبت شرایط هر آزمون به تصمیمگیریهای بعدی کمک میکند و جلوی تکرار آزمونهای ناموفق را میگیرد.
برنامه نگهداری و موجودی قطعات
برای ابزارهای مصرفی، برنامه تأمین را به وضعیت واقعی مصرف کارخانه متصل کنید. با ثبت زمان سفارش تا تحویل، میزان مصرف و زمان تعویض میتوان نقطه سفارش مناسبی تعریف کرد. این کار احتمال کمبود ناگهانی ابزار را کاهش میدهد و برنامهریزی تولید را دقیقتر میکند.
موجودی نیز باید در شرایط مناسب نگهداری شود و برچسب محصول و مشخصات آن قابل خواندن باشد. جداکردن محصولات براساس مدل یا کاربرد، از اشتباه در انتخاب و نصب جلوگیری میکند. مسئولیت بازرسی و ثبت دادهها را نیز به افراد مشخص بسپارید تا اطلاعات میان شیفتها از دست نرود.
چکلیست ساده برای کارخانه
- وضعیت تیغه و سگمنت را بهصورت منظم بررسی و ثبت کنید.
- مسیر آب، پمپ و نازلها را کنترل کنید.
- هر تغییر در کیفیت برش یا صدای دستگاه را پیگیری کنید.
- سازگاری ابزار با دستگاه و نوع سنگ را پیش از نصب بررسی کنید.
- زمان نصب، مصرف و تعویض را ثبت کنید.
- موجودی ابزار را بر پایه میزان مصرف و زمان تأمین برنامهریزی کنید.
جمعبندی
نگهداری مؤثر فقط به تعمیر پس از خرابی محدود نیست؛ بازرسی، ثبت وضعیت و تأمین بهموقع ابزار هم بخشی از آن است. وقتی اطلاعات مربوط به تیغه، سگمنت، سنگ و شرایط کار ثبت شود، کارخانه میتواند تغییرات را زودتر تشخیص دهد و برنامه تولید را با اطمینان بیشتری مدیریت کند. برای انتخاب ابزار مصرفی و برنامهریزی تأمین، با تیم آراکس تماس بگیرید.