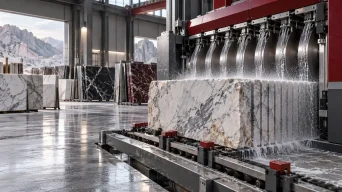
بهرهوری در کارخانه سنگبری فقط به سرعت دستگاه وابسته نیست. کیفیت برش، زمان توقف، عمر تیغه و سگمنت، جریان آب و برنامه تأمین ابزار همگی در خروجی نهایی نقش دارند. گاهی یک تغییر کوچک در نحوه پایش خط میتواند به شناسایی زودهنگام مشکل کمک کند و از اتلاف زمان و مواد جلوگیری کند. برای افزایش بهرهوری، بهتر است عملکرد خط را بهصورت مجموعهای از عوامل مرتبط بررسی کنیم.
عملکرد خط را با چند شاخص ساده دنبال کنید
برای ارزیابی واقعی، تنها تعداد بلوکهای برشخورده را ثبت نکنید. مدتزمان هر عملیات، کیفیت سطح، میزان توقف و عمر ابزار هم اطلاعات مهمی هستند. اگر پس از نصب سگمنت جدید کیفیت سطح تغییر کند یا زمان برش افزایش یابد، این دادهها به پیدا کردن علت کمک میکنند.
ثبت منظم اطلاعات باعث میشود مقایسه میان شیفتها و سفارشها آسانتر شود. میتوان برای هر عملیات، نوع سنگ، دستگاه، تیغه و سگمنت را یادداشت کرد. به این ترتیب اگر یک ترکیب در شرایط مشخص عملکرد خوبی داشت، امکان تکرار آن بیشتر میشود و تصمیمگیری به تجربه شخصی محدود نمیماند.
ابزار را متناسب با سنگ انتخاب کنید
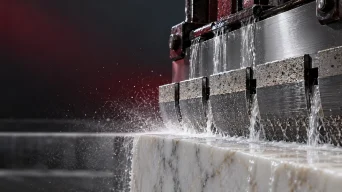
نوع سنگ و رفتار آن هنگام برش از عوامل اصلی در انتخاب تیغه و سگمنت هستند. سنگهای سخت، نرم، ساینده یا دارای رگههای متفاوت میتوانند فشار متفاوتی به ابزار وارد کنند. به همین علت، استفاده از یک نوع سگمنت برای همه سنگها ممکن است نتیجه یکسانی نداشته باشد.
هنگام تغییر نوع سنگ، عملکرد ابزار را دوباره بررسی کنید. به کیفیت سطح، سرعت پیشروی، وضعیت سگمنت و میزان توقف توجه داشته باشید. برای سنگهایی که قبلاً در خط تولید استفاده نشدهاند، بهتر است ابتدا آزمون محدود انجام شود و سپس درباره سفارش عمده تصمیم بگیرید.
ابعاد و نصب را کنترل کنید
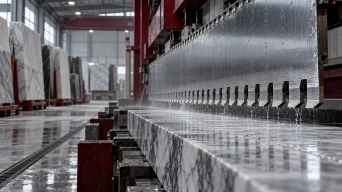
تیغه و سگمنت باید با مشخصات دستگاه هماهنگ باشند. ضخامت تیغه، هندسه مستقیم یا مخروطی، عرض و ارتفاع سگمنت از مواردی هستند که باید پیش از نصب بررسی شوند. اگر ابزار انتخابشده با دستگاه سازگار نباشد، حتی محصول باکیفیت هم ممکن است عملکرد مطلوب نداشته باشد.
کنترل نصب و همراستایی نیز اهمیت دارد. بعد از نصب، وضعیت تیغه و نحوه کار دستگاه را بررسی کنید و هرگونه لرزش، صدای غیرعادی یا تغییر در کیفیت برش را پیگیری کنید. بررسیهای ساده در شروع کار میتوانند از ادامه کار در شرایط نامناسب جلوگیری کنند.
جریان آب و وضعیت دستگاه را پایش کنید
آبخنککاری در عملیات برش به کنترل دما و دورکردن ذرات از محدوده برش کمک میکند. مسیر آب، پمپ و نازلها را طبق برنامه کارخانه بررسی کنید. کاهش یا توزیع نامناسب جریان آب میتواند با شرایط کار ابزار هماهنگ نباشد و کیفیت عملیات را تحت تأثیر قرار دهد.
اگر کیفیت برش تغییر کرد، تنها تعویض ابزار را راهحل ندانید. وضعیت دستگاه، تنظیمات، جریان آب و نوع سنگ را هم بررسی کنید. بازبینی مجموعهای از عوامل معمولاً تصویر دقیقتری از علت تغییر عملکرد به دست میدهد.
توقفهای ناخواسته را کاهش دهید
یکی از راههای مدیریت توقف، ثبت زمان و علت هر توقف است. اگر علتها به شکل منظم ثبت شوند، میتوان فهمید کدام بخش بیشتر به رسیدگی نیاز دارد: ابزار مصرفی، سیستم آب، دستگاه یا برنامه تأمین. این اطلاعات برای تنظیم برنامه نگهداری و جلوگیری از توقفهای تکراری مفید است.
موجودی ابزار مصرفی نیز باید براساس سرعت مصرف و زمان تهیه آن برنامهریزی شود. سفارشگذاری در لحظه اتمام موجودی، احتمال توقف خط را بالا میبرد. نگهداری اطلاعات تأمینکننده، مدل محصول و میزان مصرف به برنامهریزی بهتر کمک میکند.
چکلیست کوتاه برای بهرهوری بهتر
- زمان برش، توقف و عمر ابزار را ثبت کنید.
- نوع سنگ و مشخصات ابزار مصرفی را همراه هر عملیات بنویسید.
- ابعاد تیغه و سگمنت را با دستگاه تطبیق دهید.
- جریان آب و وضعیت تجهیزات را طبق برنامه بررسی کنید.
- علت توقفها را دستهبندی و پیگیری کنید.
- برای سنگ جدید یا محصول جدید، ابتدا آزمون محدود انجام دهید.
جمعبندی
افزایش بهرهوری از شناخت دقیق خط تولید شروع میشود. ثبت دادهها، انتخاب ابزار متناسب با سنگ، کنترل ابعاد و نصب و رسیدگی به سیستم آبخنککاری به کارخانه کمک میکند علت تغییر عملکرد را سریعتر پیدا کند. برای انتخاب تیغه و سگمنت متناسب با دستگاه و سنگ مصرفی خود، مشخصات خط را با تیم آراکس در میان بگذارید.